Inline-Inspektion wird oft als Möglichkeit verkauft, Fehler schneller zu erkennen. Bei einer echten Präzisions-Eisengusslinie ändert sich ihr größerer Wert, wenn Entscheidungen getroffen werden. Ich arbeite in der Eisengussproduktion bei Ningbo Supreme Machinery Co., Ltd, seit die Gussteile aus Grauguss und Sphäroguss hauptsächlich per Auge, Gewindebohrer und Messschieber geprüft wurden. Die Umstellung auf automatisierte Linien und Inline-Inspektion hat den Bedarf an Erfahrung nicht beseitigt. Diese Erfahrung wurde nach oben verlagert – in das Schmelzen, Gießen, Kühlen und sogar in die Bearbeitung. In diesem Artikel geht es darum, wie die Inline-Inspektion die Präzisionsqualitätskontrolle von Eisenguss tatsächlich verändert, welche Technologien sich lohnen und wo sie immer noch nicht bestehen.
Inline-Inspektion ist nicht nur Röntgen: Was wir tatsächlich an Eisengusslinien verwenden
Wenn Kunden hören, dass wir die Inline-Inspektion für Präzisionseisenguss einsetzen, gehen viele davon aus, dass es sich um eine Röntgendurchleuchtung jedes Teils handelt. Das ist nicht realistisch. Röntgenaufnahmen sind nützlich, aber langsam, teuer und oft übertrieben für ein Pumpengehäuse aus Grauguss oder einen Ventilkörper aus Sphäroguss. Was in einer Produktionslinie tatsächlich funktioniert, ist ein mehrschichtiger Ansatz: thermische Analyse am Ofen, Infrarotüberwachung an der Gießstation, maschinelles Sehen nach der Reinigung und gezielte Röntgen- oder Ultraschallprüfung für kritische Chargen.
Bei Ningbo Supreme Machinery Co., Ltd. produzieren wir Eisen-Casgrayntig,Sphäroguss, UndPräzisionsfeingussseit mehr als 25 Jahren. Das Unternehmen begann 1990 mit Gussteilen aus Eisen und rostfreiem Stahl und fügte nach dem Jahr 2000 eine Stahlgusslinie hinzu. Im Laufe der Zeit haben sich unsere Produktionslinien von der manuellen Bearbeitung auf automatische Maschinen umgestellt. Die einzige Lektion, die sich wiederholt, ist einfach:Inline-Inspektion funktioniert nur, wenn sie an eine Prozessentscheidung gebunden ist.Wenn sich die Daten bei der nächsten Hitze, der nächsten Form oder der nächsten Bearbeitungseinstellung nicht ändern, handelt es sich lediglich um eine Aufzeichnung.
Das Kostenargument: Warum ein abgelehntes Casting nur der sichtbare Verlust ist
Wenn ein Präzisionseisenguss bei der Endkontrolle abgelehnt wird, ist der sichtbare Verlust das Gussstück selbst. Der unsichtbare Verlust ist meist größer. Sie haben bereits Schmelzenergie, Formsand, Arbeitskräfte, Bearbeitungszugabe und manchmal auch einen Liefertermin für den Kunden verbraucht. Bei einem nach ASTM A536 65-45-12 hergestellten Hydraulikverteiler aus duktilem Gusseisen kann ein nach der Bearbeitung festgestellter Schrumpfungsfehler bedeuten, dass ein Teil verschrottet wurde, bei dem bereits 2–3 mm Material von kritischen Flächen entfernt wurden. Das ist nicht nur ein Casting-Verlust. Es handelt sich um einen Verlust der Bearbeitungskapazität.
Deshalb beurteile ich die Inline-Inspektion lieber danach, wie früh sie eingreifen kann. Eine thermische Analyse, die vor dem Abgießen einen geringen Restmagnesiumtrend anzeigt, kann eine ganze Pfanne retten. Eine Infrarotkamera, die eine Gießtemperatur unter 1380 °C erfasst, kann Kaltschlüsse in dünnwandigen Graugussteilen verhindern. Eine Bildverarbeitungsstation kann nach dem Strahlen einen Oberflächenriss erkennen, bevor das Teil das Bearbeitungszentrum erreicht. Keines davon ersetzt die Endkontrolle. Sie reduzieren die Anzahl der Mängel, die jemals in die Endkontrolle gelangen.
Passende Inspektionstechnologie für Grauguss, Sphäroguss und Feinguss
Nicht jede Inline-Inspektionstechnologie passt zu jedem Eisengussverfahren. Die folgende Tabelle ist der praktische Vergleich, den ich beim Konfigurieren einer Leitung verwende. Es handelt sich nicht um eine theoretische Rangliste. Es spiegelt wider, was wir in realen Produktionshallen gesehen haben.
| Technologie | Beste Passform | Typische Erkennungsgeschwindigkeit | Hauptmängel festgestellt | Einschränkung beim Eisenguss |
|---|---|---|---|---|
| Thermische Analyse | Kontrolle des Schmelzens und der Knötchenbildung | 30–90 Sekunden pro Durchgang | Kohlenstoffäquivalentdrift, Verblassen der Knötchenbildung, Abkühlungstendenz | Indirekte Messung; Muss mit Metallographie kalibriert werden |
| Infrarot-Wärmebildgebung | Gießtemperatur und Formfüllung | Echtzeit während des Gießens | Kaltabschlüsse, Fehlläufe, Abweichung der Gießtemperatur | Nur Sichtlinie; Rauch und die Positionierung der Pfanne können störend sein |
| Maschinelles Sehen | Oberflächeninspektion nach der Reinigung | 1–5 Sekunden pro Teil | Risse, Grate, kalte Nähte, fehlendes Material, Sandeinschlüsse | Kann interne Mängel nicht erkennen; Beleuchtung und Teileausrichtung sind wichtig |
| Echtzeit-Röntgen | Sicherheitskritische Sphäroguss- und Stahlgussteile | 10–60 Sekunden pro Teil | Schwundporosität, innere Risse, Einschlüsse | Hohe Kosten; langsamere Liniengeschwindigkeit; Strahlenschutzanforderungen |
| Ultraschallprüfung | Gussteile aus duktilem Gusseisen und Stahl mit dickem Querschnitt | 2–10 Sekunden pro Punkt | Interne Hohlräume, Risse, Knötchenunterschiede in dicken Abschnitten | Erfordert eine Kopplung; Komplexe Geometrien sind schwierig |
Bei Graugussteilen wie hydraulischen Ventilkörpern und Werkzeugmaschinenkomponenten liefern maschinelle Bildverarbeitung und Infrarot-Gussüberwachung in der Regel die beste Rendite. Der Flockengraphit von Grauguss verleiht ihm eine gute Dämpfung und Wärmeleitfähigkeit, bedeutet aber auch, dass Oberflächenfehler häufig genug sind, um eine automatisierte Sichtprüfung zu rechtfertigen. Bei Gussstücken aus duktilem Gusseisen sind thermische Analyse und gezielte Röntgenuntersuchungen von größerer Bedeutung, da sich die Kugelformigkeit und die innere Festigkeit direkt auf die Dehnung und Ermüdungslebensdauer auswirken. Beim Präzisionsfeinguss verlagert sich die Priorität auf die Abmessungen des Wachsmodells und die Schalenintegrität, wobei Laserscanning und Prozessdatenprotokollierung oft wichtiger sind als Inline-Radiographie.
Wie Inline-Inspektion mit Bearbeitung und Montage zusammenhängt
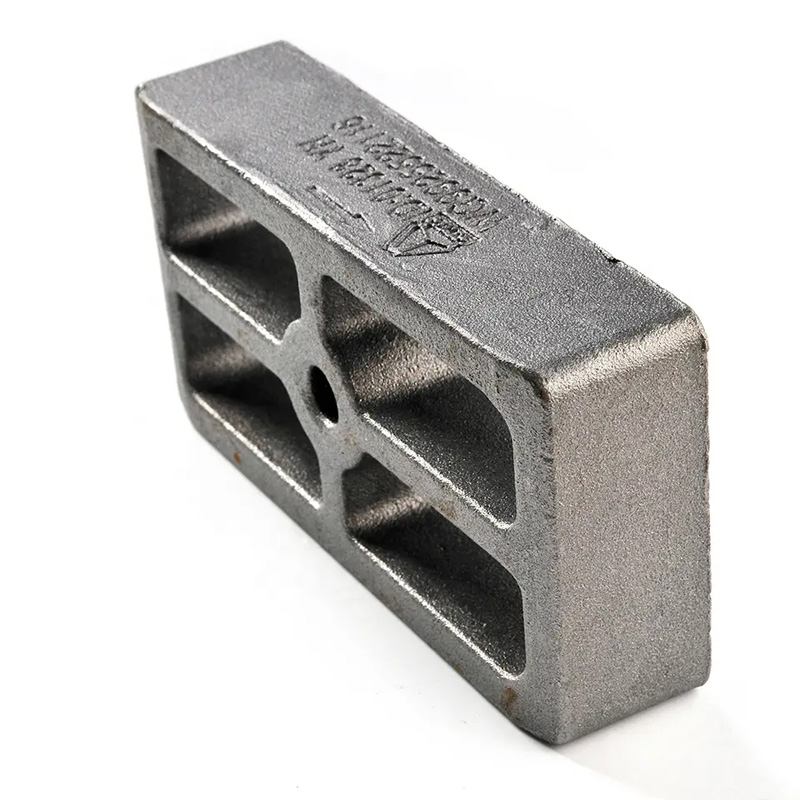
Eines habe ich durch die jahrelange Produktion von Eisengussteilen bei Ningbo Supreme Machinery Co., Ltd. gelernt: Die Qualitätskontrolle kann nicht an der Gießereitür enden. Ein Präzisionseisenguss, der die Maßprüfung besteht, kann im Bearbeitungszentrum dennoch ausfallen, wenn die Härte oder Mikrostruktur des Gussstücks variiert. Beispielsweise kann Grauguss mit Hartmetall innerhalb der Toleranz liegen, Hartmetallwerkzeuge jedoch zerstören. Sphäroguss mit geringer Nodularität lässt sich leicht bearbeiten, besteht jedoch einen Drucktest nicht.
Hier werden Inline-Inspektionsdaten über die Gießerei hinaus wertvoll. Wenn wir die Ergebnisse der thermischen Analyse, die Gießtemperaturen und die Abkühldaten pro Charge aufzeichnen, können wir sie mit der Bearbeitungsleistung korrelieren. Wenn ein Kunde bei einer bestimmten Charge von Gussstücken aus Grauguss Rattern oder übermäßigen Werkzeugverschleiß meldet, können wir auf das Kohlenstoffäquivalent und die Abkühlgeschwindigkeit zurückgreifen. Wenn ein Gussstück aus duktilem Gusseisen nach der Bearbeitung die Dichtheitsprüfung nicht besteht, können wir den Magnesiumrückstand und den Trend zur Knötchenbildung überprüfen. Diese Rückverfolgbarkeit ist kein Luxus, aber sie macht die Qualitätskontrolle zur Prozesskontrolle.
Für Kunden, die von uns sowohl Eisengussteile als auch fertig bearbeitete Teile erhalten, reduziert diese Verknüpfung die Schuldzuweisungen. Anstatt darüber zu streiten, ob der Fehler vom Guss oder von der maschinellen Bearbeitung herrührt, können wir uns gemeinsam die Daten ansehen.
Ein praktisches Konfigurationsbeispiel für Hydraulikverteiler aus duktilem Gusseisen
Lassen Sie mich ein konkretes Beispiel geben. Angenommen, wir verwenden einen Hydraulikverteiler aus duktilem Gusseisen mit einer Wandstärke von 8–12 mm, Material ASTM A536 65-45-12 und einer Bearbeitungszugabe von 2,5 mm an kritischen Flächen. Der Kunde verlangt nach der Bearbeitung eine Druckdichtigkeitsprüfung und eine Nodularität von mindestens 85 %.
Auf der Schmelzseite würden wir optische Emissionsspektrometrie für die Chemie und thermische Analyse für Kohlenstoffäquivalente und Nodularitätstrends verwenden. Das Zielfenster ist C 3,5–3,7 %, Si 2,2–2,5 %, Mg 0,04–0,06 %. Auf der Gießseite überwacht die Infrarot-Wärmebildkamera die Gießtemperatur und hält sie zwischen 1390 °C und 1420 °C. Nach der Reinigung prüft die Bildverarbeitung die Oberfläche auf Risse und Kaltstellen. Bei kritischen Chargen prüft die Echtzeit-Röntgen- oder Ultraschallprüfung die interne Schrumpfung im dicken Bereich um die Anschlussvorsprünge.
Bei dieser Konfiguration wird nicht jedes Teil mit Röntgen untersucht. Es nutzt die richtige Technologie im richtigen Stadium. Das Ergebnis sind weniger Überraschungen bei der Bearbeitung und eine stabilere Erfolgsquote bei Drucktests. Meiner Erfahrung nach ist diese Kombination wichtiger als der Kauf der teuersten Inspektionsmaschine auf dem Markt.
Was ich vor dem Kauf eines Inline-Inspektionssystems überprüfen würde
Wenn Sie die Inline-Inspektion für Präzisionseisenguss bewerten, würde ich vier Fragen stellen, bevor ich mir die Gerätebroschüren ansehe. Erstens: Welchen Fehler möchten Sie verhindern und in welchem Prozessstadium entsteht er? Zweitens: Was machen Sie mit den Daten? Wird dadurch ein Sollwert geändert, ein Gussvorgang gestoppt oder ein Bearbeitungsversatz angepasst? Drittens: Wie hoch sind die Kosten eines übersehenen Fehlers im Vergleich zu den Kosten des Inspektionssystems? Viertens: Wer wird das System nach der Installation warten und kalibrieren?
Bei Ningbo Supreme Machinery Co., Ltd hat sich unsere Produktion von manueller Arbeit zu automatischen Maschinen entwickelt, da die Automatisierung Konsistenzprobleme löst, die manuelle Arbeit nicht lösen kann. Aber Automatisierung ohne Prozessrückmeldung ist nur eine schnellere Variante. Die Inline-Inspektion ist die Rückkopplungsschleife, die die Automatisierung für die präzise Qualitätskontrolle von Eisenguss nützlich macht.
Häufig gestellte Fragen
Ersetzt die Inline-Inspektion die Endkontrolle für Eisengussteile?
Nein. Durch die Inline-Inspektion verringert sich die Anzahl der Fehler, die bis zur Endkontrolle gelangen. Für die Chargenbemusterung und kundenspezifische Abnahmekriterien ist jedoch weiterhin eine Endkontrolle erforderlich. Für sicherheitskritische Gussteile aus duktilem Gusseisen bleibt die abschließende Maß- und Druckprüfung obligatorisch.
Welche Inline-Inspektionstechnologie ist für Grauguss am kostengünstigsten?
Bei den meisten Grauguss-Gusslinien bieten maschinelle Bildverarbeitung nach der Reinigung und Infrarot-Überwachung der Gießtemperatur die schnellste Amortisation. Sie erkennen Oberflächenfehler und Kaltabschlüsse, ohne die Produktionslinie wesentlich zu verlangsamen. Die thermische Analyse ist ebenfalls wichtig, aber sie ist eher ein Werkzeug zur Schmelzkontrolle als ein Werkzeug zur Teileinspektion.
Kann die Inline-Inspektion Probleme mit der Knötchenbildung in Gusseisen mit Kugelgraphit vor dem Gießen erkennen?
Es kann einen Trend anzeigen, liefert jedoch keine endgültige Nodularitätszahl in Echtzeit. Eine thermische Analyse in Kombination mit einer schnellen Metallographie kann zeigen, ob der Magnesiumrückstand und die Abkühlkurve innerhalb des erwarteten Fensters liegen. Wenn der Trend außerhalb des Fensters liegt, kann die Gießerei die Behandlungs- oder Gießreihenfolge anpassen.
Wie unterstützt Ningbo Supreme Machinery Co., Ltd die Inline-Inspektion für Feinguss?
Beim Präzisionsfeinguss konzentrieren wir uns auf die Dimensionsstabilität des Wachsmodells, die Schalendicke und die Aufzeichnung der Gießtemperatur. Bei diesen Gussteilen sind Laserscanning und Prozessdatenprotokollierung oft nützlicher als Inline-Röntgen. Wir konfigurieren den Inspektionsansatz basierend auf der Legierung, der Geometrie und dem Kundenakzeptanzstandard.
Welche Normen werden üblicherweise für die Inspektion von Eisenguss herangezogen?
Zu den gängigen Referenzen gehören ASTM A48 für Grauguss, ASTM A536 für Sphäroguss, ISO 1083 für Gusseisen mit Kugelgraphit, ISO 8062 für Maßtoleranzen und ASTM E446 oder E186 für Röntgenuntersuchungen. Die anzuwendende Norm hängt vom Material und der Anwendung ab.
Wenn Sie die Inline-Inspektion für ein Präzisionseisengussprojekt bewerten oder die Qualitätskontrolle von Grauguss, Sphäroguss oder Feinguss besprechen möchten, können Sie sich an uns wendenNingbo Supreme Machinery Co., Ltddirekt. Teilen Sie uns Ihre Materialqualität, kritische Abmessungen und Mängel mit, und wir können Ihnen dabei helfen, eine praktische Inspektionskonfiguration für Ihre Produktionslinie zu definieren.